
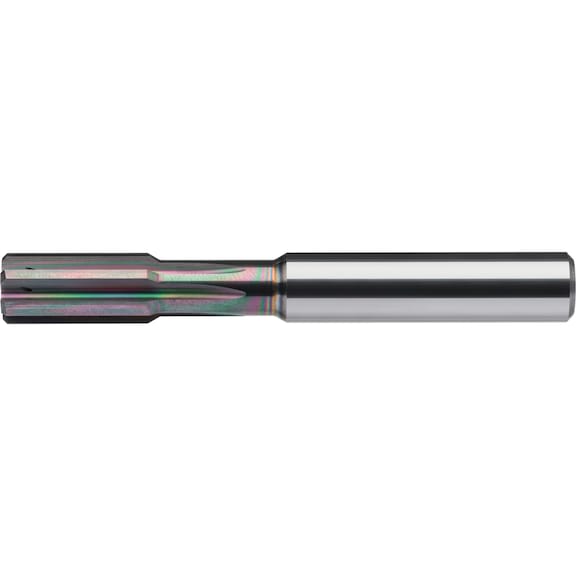


ATORN HPC Reibahle NE VHM ULTRA N PRO Durchgangs- und Sackloch 6,201-6,700 mm
Marke: ATORN
Oberfläche: ULTRA N PRO
Länge: 70 mm
Art.-Nr. 11782206
Hersteller Art.-Nr. 10420496
EAN 4066107158781
Individuelle Preisanzeige nach Anmeldung | Artikel bitte im Warenkorb spezifizieren


Anwendung
Zur Herstellung von Passungen in Durchgangs- und Grundlöchern auf modernen CNC-Maschinen bei stabiler Werkzeug- und Werkstückspannung in NE-Werkstoffen.
Ausführung
- Gerade genutet mit extremer ungleicher Teilung und Innenkühlung, Form A
Vorteil
- Eine Hochleistungsreibahle zur Bearbeitung von Grund- und Durchgangsbohrungen zur Reduzierung der Lagerkosten
- Durch die innovative Rundschlifffase werden Bohrungen mit einer verbesserten Rundheit und Zylinderform erreicht
- Kurze Bauform erhöht die Stabilität und schont Hartmetallressourcen
- Optimale Kühlschmierstoffversorgung bei Grund- und Durchgangsbohrungen
Hinweis
Auf präzise und feste Werkzeugspannung achten (Idealerweise Hydrodrehspannfutter oder Präzisionsspannzangenfutter verwenden)! Bei Bestellung gewünschte Passung und Durchmesser angeben (z.B. 8,05 H7) Achtung! Aufmaßtabelle beachten.

Marke | ATORN |
EAN | 4066107158781 |
Hersteller Artikelnummer | 10420496 |
Mindestbestellmenge | 1 |
Zu bearbeitender Werkstoff | Aluminium |
Schneidendurchmesser | 6,5 mm |
Toleranz Passung | Wählbar |
Typ | HPC NE |
Geeignet für Durchgangssloch | Ja |
Geeignet für Grundloch | Ja |
Form | A |
Nutenform | Gerade |
Anzahl Schneiden | 6 STK |
Oberfläche | ULTRA N PRO |
Schneidstoff | VHM |
Auskraglänge | 34 mm |
Durchmesser wählbar min./max. | 6,20-6,70 mm |
Länge | 70 mm |
Schaftdurchmesser | 6 mm |
Schneidenlänge | 16 mm |
Kühlmittelzufuhr | Intern |
Werkzeugaufnahme | Zylinderschaft HA |
Statistische Warennummer | 82076030 |
Liefereinheit | 1 |
Bruttogewicht | 0,027 kg |
| Materialgruppen für Schnittwerte | Bezeichnung nach DIN | Festigkeit [N/mm²] | Werkstoff Nr. | Vc [m/min] | f [mm/U] | Eignung |
|---|---|---|---|---|---|---|
| 1.00 Stähle | ||||||
| 1.01 Automatenstahl | 9 S 20 | < 900 | 1.0711 | 150-200 | 0.35-0.6 | |
| 1.02 Baustahl | ST 37-2 | <500 | 1.0037 | 150-200 | 0.35-0.6 | |
| 1.03 Baustahl | ST 60-2 | > 500 | 1.7735 | 150-200 | 0.35-0.6 | |
| 1.04 Vergütungsstahl | 42 CrMo 4 | <1000 | 1.7225 | 150-200 | 0.35-0.6 | |
| 1.05 Stahlguss | GS-45 | <1000 | 1.0446 | 150-200 | 0.35-0.6 | |
| 1.06 Einsatzstahl | 16 MnCr 5 | <1200 | 1.7131 | 150-200 | 0.35-0.6 | |
| 1.07 Edelstahl ferritisch/martensitisch | X 10 Cr 13 | <1100 | 1.4006 | - | - | |
| 1.08 Vergütungsstahl | 43 CrMo 4 | >1000 | 1.3563 | 120-180 | 0.35-0.6 | |
| 1.09 Nitrierstahl | 31 CrMoV 9 | <1300 | 1.8519 | 120-180 | 0.35-0.6 | |
| 1.10 Werkzeugstahl | X 38 CrMoV 5 1 | <1300 | 1.2343 | 120-160 | 0.35-0.6 | |
| 4.00 Guss | ||||||
| 4.01 Grauguss | GG10 | <260 HB | 0.6010 | 100-150 | 0.4-0.7 | |
| 4.02 Sphäroguss | GGG 40 | <310 HB | 0.7040 | 100-160 | 0.4-0.7 | |
| 4.03 Gusseisen mit Kugelgraphit | GTW-55 | <280 HB | 0.8055 | 90-110 | 0.4-0.7 | |
Zuletzt angesehen

ORION Stoppuhr elektronisch 6 mm Ziffernhöhe 10 Std 1/100s

KÜBLER Latzhose anthrazit/schwarz Größe 50 3125 5302-9799-50

SECO Reibahle Vollhartmetall Std NF10-8.02H7-EB45,RX2000

EROGLU TORA50K22A075C70, Radial Fräskopf Quernut-Aufsteckfräserdorn Baruffaldi TOEM VDI 50 Typ A Ø22

HERWE Cura Pflegecreme 1000 ml VIVA Flasche

MAKITA Transportkoffer Kunststoff 824627-0

WIDIA WIDIA SDUP Bohrstange Stahl Positiv Links A 25 T SDUP R/L 11

KÜBLER Hose HIGH kobaltblau/schwarz Größe 52 2324 5353-4699-52

RIEGLER Schwenkaugenbefestigung ISO 21287 156777

LED-LENSER Stiftleuchte P4R